

Presné určenieveľkosť okafiltra je základnou požiadavkou na udržanie štandardov priemyselnej filtrácie a zabezpečenie účinnosti separácie častíc. Technicky povedané, "sieť" označuje počet otvorov na lineárny palec materiálu sita. Aj keď to znie jednoducho, presnosť tohto merania môže byť rozdielom medzi dokonale fungujúcim systémom a systémom sužovaným kontamináciou alebo nadmerným poklesom tlaku. Či už identifikujete náhradný diel pre starý stroj alebo overujete kvalitu novej zásielky, vedieť, ako presne merať veľkosť ôk, je kľúčovou kompetenciou každého inžiniera alebo technika.
Vo vysoko{0}}precíznych výrobných odvetviach-, ako je výroba polovodičov, letecké palivové systémy a farmaceutické čistenie,{{2}„dosť blízko“ nikdy nestačí. Odchýlka dokonca niekoľkých mikrónov vo veľkosti otvoru môže narušiť integritu dávky alebo viesť ku katastrofálnej poruche citlivých hydraulických komponentov. Meranie veľkosti ôk nie je len o počítaní drôtov; je to analytický proces, ktorý zahŕňa pochopenie metalurgie, geometrie tkaní a fyzikálnych zákonov, ktoré riadia prechod tekutiny cez porézne médium. Táto príručka poskytuje 3 000-slovný ponor do metodológií používaných na kvantifikáciu veľkosti siete, od manuálnych techník poľa až po najmodernejšiu automatizovanú optickú analýzu používanú v inteligentných továrňach.
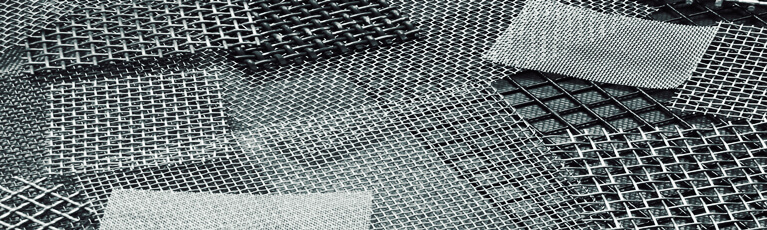
Základy anatómie a geometrie sieťoviny
"Lineárny palec" a historický kontext
Koncept "Mesh" je zakorenený v histórii priemyslu tkania drôtu. Podľa definície je počet ôk počet drôtov (a následne počet otvorov) v jednom lineárnom palci (25,4 $ mm). Toto meranie sa vykonáva od stredu jedného drôtu do stredu iného drôtu vzdialeného jeden palec. Historicky to umožňovalo štandardizovaný spôsob obchodovania a špecifikácie sitiek. Keď sa však požiadavky na filtráciu presunuli do rozsahu pod-100 mikrónov, ukázali sa obmedzenia tohto systému založeného na počte. Neberie do úvahy hrúbku drôtov, čo viedlo k vývoju systému "Micron Rating" na poskytnutie absolútnejšieho merania filtračnej medzery.
Clona: Kritická medzera
TheClona($w$) je najkritickejší rozmer pre filtráciu. Je to svetlá vzdialenosť medzi okrajmi dvoch susedných paralelných drôtov. Zatiaľ čo počet ôk vám povie, koľko „jednotiek“ je v palci, clona vám povie maximálnu veľkosť častice, ktorá môže fyzicky prejsť cez sito. Meranie otvoru si vyžaduje vyššiu presnosť ako počítanie ôk, pretože lokalizované odchýlky v procese tkania (ako je "posúvanie drôtu") môžu spôsobiť výrazné kolísanie veľkosti otvoru v rámci jedného kotúča sita, aj keď celkový počet ôk zostáva správny.
Priemer drôtu a jeho objemový vplyv
Priemer drôtu($d$) je hrúbka kovového prameňa pred tkaním. V procese merania je priemer drôtu "tichým partnerom" počtu ôk. Dve sitá s počtom ôk 100 môžu mať výrazne odlišné vlastnosti, ak jedna použije drôt 0,030 $ mm a druhá drôt 0,050 $ mm. Hrubší drôt vytvára menší otvor a robustnejšiu clonu, ale tiež znižuje celkovú „otvorenú plochu“, čo môže viesť k vyššiemu odporu voči prúdeniu. Presné meranie priemeru drôtu vyžaduje mikrometer s trecím nástavcom, aby sa zabránilo stlačeniu kovu počas merania.
Koncept výšky tónu a jeho výpočet
TheSmola($p$) je stredová-do{1}}stredová vzdialenosť medzi dvoma susednými vodičmi. Je to matematicky vyjadrené ako $p=w + d$. Pre technikov je meranie rozstupu často jednoduchšie ako priame meranie clony, najmä v jemných okách. Meraním celkovej vzdialenosti cez 10 alebo 20 rozstupov a delením týmto číslom môžete odvodiť priemerný rozstup, ktorý vyhladzuje menšie výrobné odchýlky. Tento priemerný rozstup sa potom použije na overenie počtu ôk: $Počet ôk=1 / p$ (keď je $p$ v palcoch).
Pokročilé geometrie väzieb a nuansy merania
Dynamika merania štvorcovej väzby
V štandardnej štvorcovej väzbe (Plain alebo Twill) sú drôty prepletené v pomere 1:1 alebo 2:2. Meranie je relatívne jednoduché, pretože otvory sú (teoreticky) dokonale štvorcové. Počas procesu tkania sa však napätie v smere "Warp" (pozdĺžne) a "Shute" (priečne) môže líšiť. Výsledkom je sieť "Off{7}}count", kde obrazovka určená ako 100-mesh môže byť v skutočnosti $ 100 \\krát 98 $. Presné meranie vyžaduje odoberanie vzoriek v oboch orientáciách, aby sa zabezpečilo, že filter bude fungovať rovnomerne po celom povrchu.
Dutch Weaves: Zložitosť presahov
Dutch Weaves (Plain Dutch, Twill Dutch a Reverse Dutch) nemajú štvorcové otvory. Namiesto toho sú drôty uzáveru pevne spojené a vytvárajú otvor v tvare „klinu“. Nemôžete ich merať pomocou pravítka. Sú špecifikované dvoma číslami, napríklad $24 \\krát 110$ mesh. "24" sa týka počtu warpov a "110" sa týka počtu uzlov. Meranie "veľkosti" holandskej väzby zahŕňa určenieAbsolútne mikronové hodnotenie, čo je priemer najväčšej tvrdej guľovej častice, ktorá môže prejsť zložitou, kľukatou dráhou prekrývajúcich sa drôtov.
Päť{0}}tkanie nití a opakovanie vzoru
Väzba päť{0}}nitiek je špecializovaný priemyselný vzor, v ktorom každý uzávierkový drôt prechádza cez štyri osnovné drôty a pod jedným. Tým sa na jednej strane vytvorí hladký povrch, ktorý je vynikajúci na odstraňovanie filtračného koláča. Meranie tejto väzby vyžaduje, aby technik identifikoval „Opakovanie vzoru“. Počítanie iba niekoľkých drôtov môže viesť k významnej chybe, pretože vzor nie je na krátke vzdialenosti symetrický. Jeden musí merať cez najmenej päť rozstupov, aby sa zachytil celý cyklus väzby a určil sa skutočný počet ôk.
Pletená sieťovina: hustota vs. clona
Pletené pletivo sa vyrába prepletením slučiek drôtu, podobne ako sveter. Nemá „počet ôk“ v tradičnom zmysle. Meranie pletenej sieťoviny je založené naslučky na lineárny palecahustotasiete (percento objemu zaberaného kovom). Meranie pleteného pletiva vyžaduje "test výťažnosti", kde sa váži špecifický objem pletiva. Pre odhmlievače a akustické tlmenie je povrchová plocha na jednotku objemu kľúčovou metrikou, ktorá sa vypočítava na základe priemeru drôtu a geometrie slučky.


Manuálne meranie: Poľné nástroje a techniky
Tester bielizne a jeho profesionálne použitie
Tester bielizne je špecializovaná skladacia lupa s kalibrovanou stupnicou na základni. Je to najbežnejší nástroj na overenie veľkosti ôk medzi 20 a 150 v teréne. Pre správne použitie musí byť základňa umiestnená naplocho k mriežke, aby sa zabezpečila konzistentná ohnisková vzdialenosť. Technik počíta káble v rámci 1-palcovej alebo 1/2-palcovej stupnice. Aby ste sa vyhli „chybe paralaxy“, oko musí byť umiestnené priamo nad stredom šošovky. Tento nástroj je nevyhnutný pri kontrolách prijímacích dokov, kde sa vyžaduje rýchle overenie počtu ôk.
Mesh Gauge (metóda optickej interferencie)
Meradlo oka je priehľadná doska so sadou rozbiehajúcich sa čiar. Po umiestnení na sieťku vytvára aMoiré vzor. Konvergenčný bod vzoru ukazuje na číslo na stupnici, ktoré označuje počet ôk. Toto je bez-kontaktný, rýchly-nástroj na hodnotenie. Jeho presnosť je však obmedzená na štandardné štvorcové väzby. Nemožno ho použiť pre holandské väzby alebo viac{6}}vrstvovú sintrovanú sieť. Ide o nástroj „choď/nie-choď“, ktorý sa používa predovšetkým na zabezpečenie toho, aby sito s veľkosťou 60 ôk počas servisnej zmeny náhodne nenahradilo sito s veľkosťou 50 ôk.
Mikrometre a posuvné meradlá: Presný hardvér
Digitálne mikrometre sú primárnymi nástrojmi na meranie priemeru drôtu ($d$), zatiaľ čo digitálne posuvné meradlá sa používajú pre väčšie otvory ($w$). V profesionálnom prostredí musia byť tieto nástroje kalibrované podľa kalibrových blokov. Pre jemnú sieť sa používa špecifická technika nazývaná „The Ten-Wire Measure“: zmerajte vzdialenosť medzi desiatimi drôtmi, odčítajte celkovú hrúbku desiatich drôtov (meranú mikrometrom) a vydeľte výsledok desiatimi, aby ste našli priemernú apertúru. To znižuje chyby spojené s meraním jednej malej medzery s objemnými hrotmi strmeňa.
"Pocit" väzby: kvalitatívne ukazovatele
Skúsení technici často používajú kvalitatívne metódy na doplnenie svojich meraní. „Tuhosť“ pletiva a „priepustnosť svetla“ sú indikátormi otvorenej plochy. Hoci to nie je náhradou za kvantitatívne údaje, ak sa namerané sito s veľkosťou 100 mesh javí ako výrazne flexibilnejšie ako známy štandard, naznačuje to, že priemer drôtu je tenší, ako je špecifikované. Toto kvalitatívne hodnotenie často spúšťa podrobnejšiu laboratórnu analýzu na overenie, či sieťka spĺňa požadované normy pevnosti v ťahu.
Pokročilá laboratórna analýza a porometria
Digitálne mikroskopické zobrazovanie (DMI)
Digitálna mikroskopia umožňuje úroveň zväčšenia až 1000 x $, kde je možné vidieť jednotlivé povrchové chyby drôtu. Integrovaný softvér dokáže automaticky rozpoznať okraje vodičov a vypočítať plochu každého otvoru v zornom poli. Toto poskytuje "Distribučnú mapu" otvorov. Pri vysoko-filtrácii nestačí poznaťpriemerveľkosť ôk; musíte poznaťmaximálneveľkosť otvoru, pretože jeden nadrozmerný otvor môže umožniť „obtok kontaminantov“.
Optické komparátory a tieňografia
Optický komparátor premieta zväčšený tieň sieťky na sklenenú obrazovku. Operátor používa digitálny odpočet (DRO) na pohyb stolíka od jedného okraja drôtu k druhému. Ide o bez{2}}kontaktnú metódu, ktorá je rozhodujúca pre veľmi jemné alebo mäkké sieťky (ako nylon alebo meď), ktoré sa môžu deformovať dotykom mikrometra. Tieňografia je preferovanou metódou na certifikáciu siete podľaASTM E11štandardy, pretože eliminuje ľudskú chybu pri zarovnávaní hrotov strmeňa s mikroskopickými okrajmi drôtu.
Testovanie bublinových bodov (porometria kapilárneho toku)
V prípade zložitých filtrov, ako je plsť zo sintrovaných vlákien alebo viac{0}}vrstvové holandské väzby, fyzické drôty nemožno započítať. Namiesto toho,Test bublinového bodusa používa. Filter je nasýtený kvapalinou so známym povrchovým napätím a tlak vzduchu sa postupne zvyšuje. Tlak, pri ktorom sa objaví prvá bublina („bod prvej bubliny“), sa používa na výpočet najväčšej veľkosti pórov pomocouWashburnova rovnica: $D=4\\gama \\cos\\theta / P$. To poskytuje "Absolútne" meranie výkonu filtra, ktoré počítanie drôtov jednoducho nemôže poskytnúť.
Skenovacia elektrónová mikroskopia (SEM) pre sub-mikrónovú sieť
V polovodičovom a biotechnologickom priemysle môžu veľkosti siete dosiahnuť sub-mikrónovú úroveň. Pre tieto aplikácie sa vyžaduje SEM na overenie štruktúry siete. SEM poskytuje neuveriteľnú hĺbku ostrosti, čo umožňuje inžinierom kontrolovať „vnútorné“ vrstvy sintrovaného pletiva. Toto sa používa na zaistenie toho, že proces "Diffusion Bonding" počas spekania neuzavrel príliš veľa pórov alebo nespôsobil roztavenie a spájanie jemných drôtov, čo by drasticky zmenilo priepustnosť siete.
Identifikácia správneho počtu ôk je len taká spoľahlivá, ako spoľahlivý nástroj vo vašej ruke. Či už vykonávate rýchlu kontrolu v teréne pomocou manuálnej lupy alebo certifikovaný laboratórny audit pomocou systémov videnia s vysokým-rozlíšením, výberom správneho hardvéru sa zabráni značným chybám. Podrobné porovnanie najnovších digitálnych mikrometrov, optických komparátorov a mikroskopických kontrolných systémov nájdete v našej odbornej recenzii:
[Najlepších 5 nástrojov na meranie veľkosti siete filtra: Profesionálna recenzia]


Matematické prevody a dynamika toku
Matematická konverzia-na{1}}mikrón
Hoci je "Konverzná tabuľka" užitočná, inžinieri by mali poznať základnú matematiku. Konverzia úplne závisí od priemeru drôtu (d).
Vzorec na nájdenie otvoru (w) v mikrónoch z počtu ôk (M) a priemeru drôtu (d v mm) je:w (mikrónoch)=[(25,4 / M) - d] * 1 000
Tento vzorec zdôrazňuje, prečo môžu mať dve obrazovky so 100-okami rôzne mikrónové hodnotenia. Ak má jeden drôt 0,10 mm a druhý drôt 0,12 mm, ich hodnoty mikrónov budú 154 mikrónov a 134 mikrónov v uvedenom poradí – 13 % rozdiel vo výkone filtrácie.
Výpočet percenta otvorenej plochy
Otvorená plocha (OA) je pomer plochy otvorov k celkovej ploche pletiva. Počíta sa ako:% OA=[w^2 / (w + d)^2] * 100
Táto metrika je životne dôležitá pre výpočet "poklesu tlaku" (Delta P) cez filter. Nižšia otvorená plocha zvyšuje rýchlosť tekutiny cez póry, čo môže viesť k „strihaniu častíc“ alebo predčasnému upchatiu. Filtre vyrobené na mieru{2}} sú často navrhnuté tak, že sa vyberá kombinácia počtu ôk a priemeru drôtu, ktorá poskytuje konkrétne % OA na splnenie požiadaviek na prietok.
Oblasť efektívnej filtrácie (EFA)
Pri meraní filtra je EFA skutočný povrch, cez ktorý tekutina prechádza. Toto nie je len oblasť siete; v skladanom filtri je EFA oveľa väčšia. Meranie veľkosti ôk skladaného filtra vyžaduje „rozloženie“ vzorky, aby sa určil počet a hĺbka záhybov. Celková EFA sa potom použije v spojení s veľkosťou oka na určenie „kapacity zadržania nečistôt“. Jemnejšie pletivo vyžaduje väčšiu EFA, aby sa zachovala primeraná životnosť medzi čisteniami.
Priepustnosť a vzťah Darcyho zákona
Údaje o veľkosti ôk sa používajú ako vstup pre Darcyho zákon na predpovedanie prietoku tekutiny:Q=(k * A * Delta P) / (u * L). Priepustnosť (k) je funkciou otvoru siete a otvorenej plochy. Presným meraním rozmerov ôk môžu inžinieri modelovať správanie celého filtračného systému v softvéri, ako je CFD (Computational Fluid Dynamics), ešte predtým, ako je filter vyrobený. Toto ukazuje, ako sa jednoduchý „počet“ káblov rozšíri do komplexného-systémového inžinierstva.
Pochopenie matematiky je len prvým krokom. Kompletnú sadu štandardných-tabuľiek a pokročilých vzorcov pre rôzne priemery drôtov nájdete v našej komplexnej príručke:
[Mesh to Micron: The Ultimate Conversion Guide]
Priemyselné normy a zhoda (ASTM a ISO)
ASTM E11: Štandard pre testovacie sitá
ASTM E11je najviac uznávaný štandard pre drôtené tkaniny používané pri testovaní. Klasifikuje sitá do troch kategórií: zhoda, kontrola a kalibrácia. Meranie mriežky z hľadiska súladu s ASTM zahŕňa nielen nájdenie priemernej clony, ale aj zabezpečenie toho, aby žiadna clona neprekročila limit "Maximálne individuálne otvorenie". Napríklad štandardné sito so 100 mesh má priemernú štrbinu 150 $ \\mu m$, ale štandard umožňuje individuálne otvorenie až do 174 $ \\mu m$ v site triedy "Compliance".
ISO 9044: Normy pre priemyselné drôtené tkaniny
Zatiaľ čo ASTM je v USA bežný,ISO 9044je medzinárodný štandard pre priemyselné drôtené tkaniny. Definuje "prípustné odchýlky" pre otvor a priemer drôtu. Meranie súladu s normou ISO si vyžaduje štatistický prístup,-pričom merania na najmenej 10 rôznych miestach na kotúči. Norma sa vzťahuje aj na „defekty tkania“, ako sú zlomené drôty alebo „prestrelené“ drôty, ktoré musia byť identifikované a označené počas procesu merania a kontroly.
Certifikácia farmaceutickej a potravinárskej kvality (FDA)
Pri meraní sieťoviny pre potravinársky alebo farmaceutický priemysel sa zameranie presúva na „Úprava povrchu“ a „Čistenie“. Okrem veľkosti ôk,Hodnota Ra(drsnosť povrchu) sa musí merať. Sieťka-vyhovujúca FDA sa po tkaní často elektro-leští. Meranie veľkosti ôk elektro-leštenej tkaniny je náročnejšie, pretože chemický proces mierne stenčuje drôty, čo následne mierne zväčšuje otvor. Sito so 100 mesh sa po agresívnom leštení môže stať ekvivalentom "102 mesh".
Letecké a vojenské normy (MIL-SPEC).
V letectve sa sieťové filtre (ako tie v hydraulických vedeniach) riadia prísneMIL-ŠPECaleboNASštandardy. Tieto vyžadujú "sledovateľnosť" k pôvodnej tavenine drôtu. Meranie v tomto sektore často zahŕňa „ne-deštruktívne testovanie“ (NDT). Veľkosť ôk sa overuje kombináciou optického merania a "testu prietoku", kde sa meria pokles tlaku cez filter pomocou štandardizovanej tekutiny pri špecifickej teplote. Ak je prietokový odpor príliš vysoký, sieťka sa vyradí, aj keď je počet správny.
Navigácia v špecifických toleranciách povolených globálnymi inžinierskymi orgánmi je nevyhnutná pre zabezpečenie kvality. Podrobný rozpis certifikačných protokolov nájdete v našom špecializovanom článku:
[Normy ASTM a ISO pre špecifikáciu sieťoviny]
Porovnanie globálnych štandardov siete
| Štandardné | Primárna aplikácia | Zameranie merania | Typická tolerancia |
| ASTM E11 | Laboratórne testovanie | Individuálna clona Max | Veľmi prísne |
| ISO 9044 | Priemyselná výroba | Priemerná clona/drôt | Mierne |
| DIN 4189 | Európske všeobecné použitie | Weave Uniformity | Mierne |
| NAS 1638 | Letecká hydraulika | Čistota tekutín/mikrón | Mimoriadne prísne |

Vplyv environmentálnych faktorov na meranie
Tepelná rozťažnosť a{0}}meranie vysokej teploty
Sieťové sitá používané v peciach alebo pri filtrácii horúcich plynov sa počas prevádzky roztiahnu. Ak zmeriate sieť pri 20 stupňoch, jej otvor bude výrazne väčší pri 800 stupňoch. Je to spôsobené koeficientom tepelnej rozťažnosti (CTE). Pre kritické vysokoteplotné-aplikácie musia inžinieri použiť „Vypočítanú prevádzkovú clonu“. Napríklad nehrdzavejúca oceľ 310 sa pri vysokých teplotách roztiahne asi o 1,5 %, čo môže zmeniť 100 mikrónový filter na 101,5 mikrónový filter. Toto sa musí zohľadniť počas fázy merania a špecifikácie.
Mechanické napätie a "predĺženie siete"
Keď je sieťovina inštalovaná v ráme, je napnutá. Toto napätie mierne natiahne drôty, čo zväčší veľkosť otvoru a zníži počet ôk. Pri sieťotlači alebo vibračnom preosievaní sa na meranie aplikovanej sily používajú „merače napätia“ (zvyčajne v Newtonoch). Po napnutí sa musí vykonať meranie počtu ôk, aby sa zabezpečilo, že sa otvory neskrútia do obdĺžnikov. Ak je napätie nerovnomerné, sieťka bude mať rozdielne "počty" v strede a na okrajoch.
Korózia a stenčovanie drôtov
V korozívnom prostredí sa priemer drôtu (d) časom zmenšuje, keď sa kov rozožiera. Toto "Stenčenie" zväčšuje veľkosť otvoru (w) a otvorenú plochu, ale tiež výrazne oslabuje sieť. Meranie „použitého“ filtra často odhalí, že už neplní svoje pôvodné mikrónové hodnotenie. Pravidelné "údržbové merania" sú potrebné na určenie, kedy sa drôt stenčil do kritického bodu (zvyčajne 10-20% strata priemeru), kedy je riziko prasknutia oka príliš vysoké.
Deformácia-vyvolaná tlakom (oslepenie a prasknutie)
Pri vysokom tlaku tekutiny sa jemná sieťovina môže „prehnúť“ alebo „roztiahnuť“. Táto mechanická deformácia mení tvar otvorov zo štvorcov na kosoštvorce, čo je jav známy ako "Mesh Distort". Meranie tohto efektu sa vykonáva pomocou kriviek „tlaku-objemu“. Ak sieťka nie je podopretá pevným jadrom, "Efektívna veľkosť siete" sa mení so zvyšujúcim sa tlakom. To je dôvod, prečo sú vysokotlakové{5}}filtre často spekané-, aby uzamkli drôty na mieste a zabránili akýmkoľvek tlakom-spôsobeným zmenám veľkosti otvoru.
Automatizované meranie a Priemysel 4.0
Systémy strojového videnia na tkáčskych krosnách
V moderných „Smart Factories“ sa meria sieťako sa tka. Vysokorýchlostné{1}}kamery namontované na tkáčskom stave skenujú sieť v reálnom-čase. Ak systém zistí, že sa uzávierkové lano posunulo čo i len o niekoľko mikrónov, automaticky upraví napnutie tkáčskeho stavu. To vytvára „digitálne dvojča“ celej rolky pletiva, dokumentujúce presnú veľkosť pletiva a prípadné lokalizované odchýlky. Táto úroveň automatizovaného merania zaisťuje úroveň kvality, ktorú ručné počítanie nikdy nedosiahne.
AI a rozpoznávanie vzorov na detekciu defektov
Umelá inteligencia sa teraz používa na analýzu obrázkov zachytených optickými inšpektormi. Algoritmy AI dokážu rozlíšiť medzi „neškodným“ kozmetickým defektom (ako je mierne sfarbenie drôtu) a „kritickým“ rozmerovým defektom (ako je uvoľnený drôt). Trénovaním na tisíckach obrázkov môže AI merať „Index jednotnosti“ siete. Tento index hovorí inžinierovi, aká konzistentná je veľkosť otvoru na celom povrchu, čo je kľúčovým prediktorom výkonu filtra v aplikáciách s vysokou-čistotou.
IoT-Povolené monitorovanie filtra
Budúcnosť merania siete je v monitorovaní filtrov „In{0}}Situ prostredníctvom internetu vecí (IoT). Senzory merajú pokles tlaku a prietok v reálnom čase-a odosielajú tieto údaje do cloudu. Analýzou "Flow Signature" môže softvér odvodiť, či sú otvory sita upchaté (oslepené) alebo či sa zväčšili v dôsledku korózie. Toto „virtuálne meranie“ umožňuje spoločnostiam nahradiť filtre na základe skutočných údajov o výkone namiesto pevného kalendára, čím sa optimalizuje bezpečnosť aj náklady.
Digitálna certifikácia a sledovateľnosť blockchainu
So zvyšujúcou sa presnosťou merania rastie aj potreba bezpečnej dokumentácie. Mnoho špičkových{1}} výrobcov sieťových sietí teraz prechádza na „digitálne certifikáty“ uložené v blockchaine. Presné merania uskutočnené v laboratóriu-apertúry, priemer drôtu, pevnosť v ťahu-sú spojené s QR kódom na kotúči siete. To zaisťuje, že s nameranými údajmi nie je možné manipulovať, a poskytuje koncovému{6}}používateľovi absolútnu istotu, že filter, ktorý inštaluje, spĺňa všetky technické špecifikácie.
Bežné chyby merania a riešenia
| Bežná chyba | Technický vplyv | Nápravné opatrenie |
| Vrátane priemeru drôtu | Nadhodnocuje veľkosť otvoru | Vždy použite vzorec $w=p - d$ |
| Počítanie iba v jednom smere | Chýbajú obdĺžnikové otvory | Vždy merajte smery Warp a Shute |
| Použitie vzoriek poškodených sietí | Vedie k nekonzistentným údajom | Zmerajte viacero „zdravých“ oblastí a priemer |
| Chyba paralaxy s pravítkami | Nepresný lineárny počet | Použite digitálne posuvné meradlo alebo optickú lupu |
| Ignorovanie efektov napätia | Skreslenie clony | Zmerajte sieť po inštalácii/napnutí |
| Spoliehanie sa na nominálne hodnotenia | Riziko obtoku kontaminantov | Absolútne hodnotenie získate vykonaním testu Bubble Point |
Záver
Meranie veľkosti ôk filtra je technická zručnosť, ktorá spája fyzické pozorovanie s matematickým overovaním. Ako sme ukázali, jednoduchý počet drôtov na palec je len východiskovým bodom. Ak chcete dosiahnuť profesionálnu-presnosť, musíte starostlivo zmerať priemer drôtu, vypočítať rozstup a zohľadniť špecifický štýl väzby. Či už ste v teréne s jednoduchým testerom bielizne alebo v laboratóriu s automatizovanou optickou kontrolou, cieľ zostáva rovnaký: zabezpečiť, aby filtračný otvor zodpovedal požiadavkám procesu.
V konečnom dôsledku presnosť merania vašej siete priamo ovplyvňuje efektivitu, bezpečnosť a nákladovú-efektívnosť vašich priemyselných prevádzok. Vyhnutím sa bežným nástrahám, ako je chyba paralaxy a ignorovanie-početných väzieb, a použitím správnych vzorcov pre otvorenú plochu a clonu, môžete zachovať vysoké štandardy požadované v modernom strojárstve. Presné meranie je základom kontroly kvality, čo umožňuje bezproblémovú výmenu dielov a optimalizáciu filtračných systémov vo všetkých priemyselných odvetviach. V ére, kde presnosť výroby naďalej posúva hranice mikroskopu, je zvládnutie vedy merania siete dôležitejšie ako kedykoľvek predtým.